Nullam dignissim, ante scelerisque the is euismod fermentum odio sem semper the is erat, a feugiat leo urna eget eros. Duis Enean un riesgo de imperdieta.
Nullam dignissim, ante scelerisque the is euismod fermentum odio sem semper the is erat, a feugiat leo urna eget eros. Duis Enean un riesgo de imperdieta.
 autor
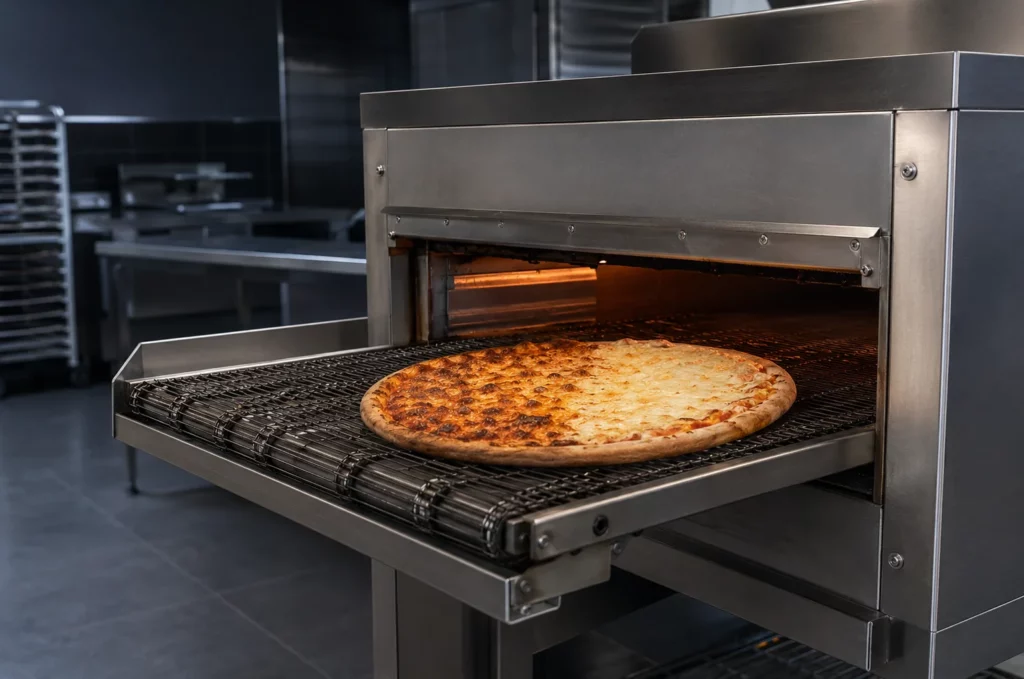
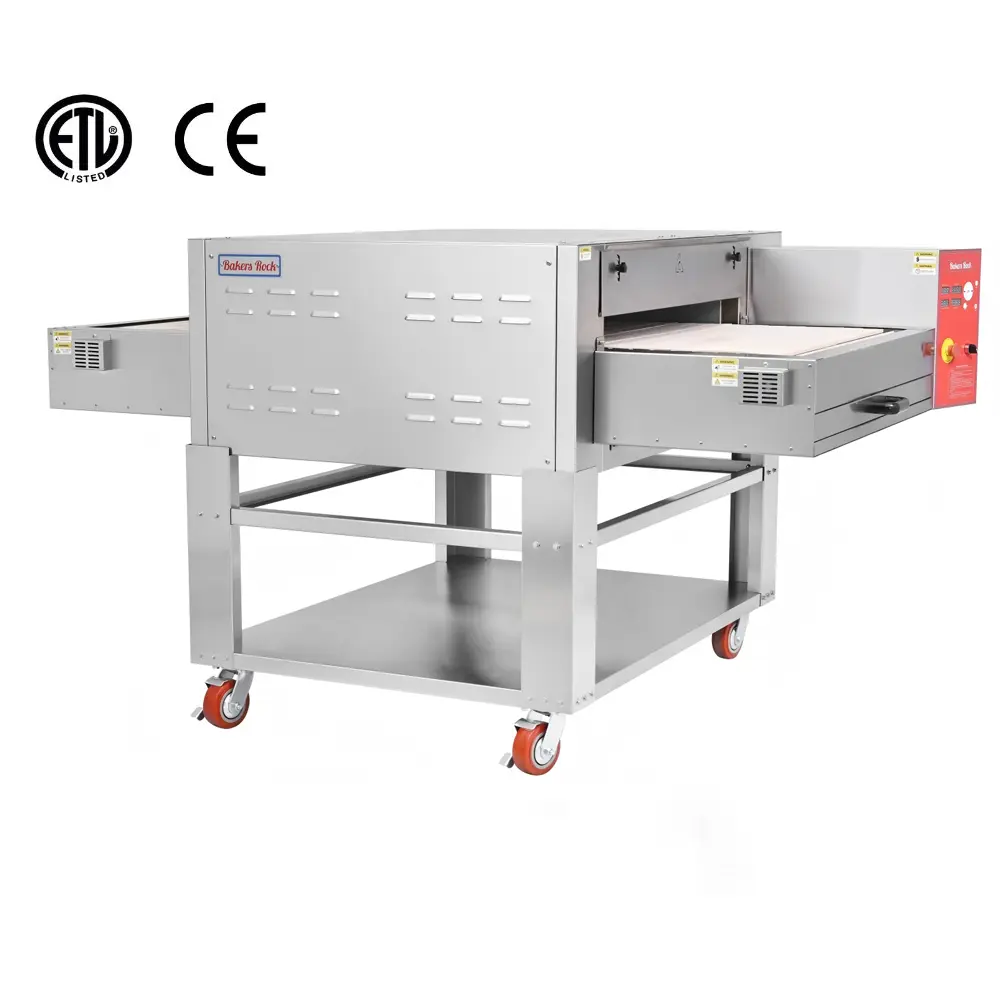
Un horno de pizza con cinta transportadora que cocina de forma irregular suele tener problemas con el flujo de aire, el movimiento de la cinta, el control de la temperatura, la carga de los productos o la configuración de funcionamiento. El resultado visible puede ser un borde quemado, una base pálida o pizzas inconsistentes entre una tanda y otra.
No compense de inmediato aumentando la temperatura ni reduciendo la velocidad de la cinta transportadora. Esto podría enmascarar un síntoma y generar otro. Una prueba controlada permitirá determinar si el problema se debe al producto, al proceso de operación o al propio horno.
Los patrones de cocción irregulares proporcionan pistas útiles para el diagnóstico. Antes de modificar cualquier ajuste, anote dónde la pizza está cruda o demasiado cocida y si el problema se presenta de forma continua o solo durante los períodos de mayor demanda.
| Patrón de cocina | Posibles causas | Primera comprobación | Siguiente acción |
| Un lado arde más rápido | Bloqueo del dedo de aire, seguimiento de la correa, flujo de aire irregular | Pruebe las posiciones del cinturón izquierda, central y derecha. | Inspeccione el flujo de aire y la alineación de la correa. |
| La parte superior se cocina bien, pero la inferior queda pálida. | Desequilibrio térmico superior/inferior, disposición de los dedos, estado de la correa | Comparar el dorado superior e inferior | Verifique la distribución del calor por encima y por debajo del producto. |
| Los resultados varían entre lotes. | Velocidad de la cinta, sensor, controlador, carga inconsistente | Realizar pruebas con pizzas idénticas | Mida el tiempo real de viaje y registre la configuración. |
| El problema se produce en la carga máxima. | Sobrecarga, recuperación de calor deficiente, flujo de aire restringido | Reduzca la carga temporalmente | Comparar la demanda con la capacidad del horno |
Una zona caliente o fría fija suele indicar una restricción del flujo de aire, una boquilla de aire mal instalada, una distribución desigual del calor o una desalineación de la cinta transportadora. Pruebe con pizzas idénticas en las posiciones izquierda, central y derecha. Si la zona fría permanece en la misma parte de la cámara, inspeccione la trayectoria del flujo de aire correspondiente. Si sigue la posición del producto o el patrón de carga, la causa podría ser una colocación inconsistente.
Girar las pizzas durante el horneado no es una solución práctica a largo plazo para un horno de cinta transportadora comercial. La variación persistente entre los lados debe corregirse de raíz.
Cuando los ingredientes se doren antes de que la base esté cocida, compruebe el equilibrio entre el calor superior e inferior. Los difusores de aire sucios o mal colocados, una configuración inadecuada o problemas en la superficie de la cinta transportadora pueden afectar la cocción de la base. La configuración necesaria depende del horno y del tipo de producto, y debe consultarse en el manual de instrucciones.
Si los resultados varían entre lotes, mida el tiempo real de recorrido de la cinta transportadora en lugar de basarse únicamente en la pantalla del controlador. Los problemas que aparecen solo durante los picos de producción pueden indicar una carga excesiva, un espaciado inadecuado, una recuperación de calor lenta o un horno que ya no cumple con la producción requerida.
Las nueve causas más relevantes se agrupan en tres sistemas: flujo de aire, movimiento de la cinta transportadora y control de la temperatura.
Las tres primeras causas son la obstrucción de los difusores de aire, su reinstalación incorrecta y la restricción del flujo de aire de retorno. La grasa, las migas y los depósitos de carbono pueden alterar la dirección o la intensidad de los chorros de aire caliente. Los difusores de aire también pueden tener configuraciones internas diferentes, por lo que no deben intercambiarse sin verificar su disposición correcta.
Si la cocción se vuelve irregular inmediatamente después de la limpieza, verifique que cada dedo haya vuelto a su posición original. El personal puede limpiar los componentes accesibles después del apagado y el enfriamiento, siguiendo las instrucciones del fabricante. Un flujo de aire débil persistente o una zona fría fija pueden requerir que un técnico inspeccione el ventilador, la rueda del ventilador, el plenum o los conductos internos.
Las siguientes tres causas son una velocidad incorrecta, un movimiento inestable de la cinta transportadora y una alineación o tensión inadecuadas. Compruebe que la receta seleccionada no se haya modificado y, a continuación, mida el tiempo que tarda un punto marcado o un producto de prueba en recorrer la cámara de horneado.
Una diferencia entre el tiempo de recorrido mostrado y el medido puede indicar deslizamiento de la correa, desgaste del sistema de transmisión, un problema en el motor o en el controlador. La desviación visible, el desgaste de los bordes, las vacilaciones o los saltos también requieren atención. No tense demasiado la correa para intentar corregir la trayectoria; el ajuste correcto depende del diseño del transportador.
Las tres causas finales son la medición imprecisa de la temperatura, la salida desigual del calentador o quemador y el rendimiento insuficiente del ventilador. Una lectura normal en el panel de control no garantiza que el calor se distribuya uniformemente en toda la cámara.
En el caso de una unidad eléctrica, un técnico podría necesitar revisar el sensor, los elementos calefactores, los relés o la alimentación eléctrica. En el caso de una unidad de gas, las comprobaciones pertinentes podrían incluir la potencia del quemador, el suministro de combustible, la modulación y el flujo de aire de combustión. El ruido anormal del ventilador, el sobrecalentamiento repetido, el calentamiento lento, los cortes de energía o los síntomas relacionados con el gas requieren servicio técnico profesional. Los operarios no deben desmontar componentes de alta tensión, controles de gas ni dispositivos de seguridad.
Utilice pizzas con el mismo diámetro, peso de masa, grosor, cantidad de ingredientes y temperatura inicial. Registre la temperatura programada, el tiempo de transporte, el período de precalentamiento, la posición de la cinta y el aspecto final de la parte superior e inferior.
Realice pruebas independientes en los lados izquierdo, central y derecho. Modifique solo una variable a la vez. Ajustar simultáneamente la temperatura, la velocidad de la cinta transportadora, la carga y la configuración de los dedos dificulta la identificación de la causa real. Las fotografías y los registros de las pruebas también proporcionan a un técnico de servicio o proveedor información más precisa que una descripción general como «el horno cocina de forma irregular».
Comience con la configuración de la receta, el precalentamiento completo, el espaciado de los productos y el estado visible de la cinta transportadora. Tras el apagado seguro y el enfriamiento, limpie los componentes accesibles según el manual del horno y confirme que los difusores de aire extraíbles estén en su posición correcta. Repita la prueba con el mismo producto de control.
Si el horno presenta una zona fría fija después de la limpieza, velocidad de la cinta transportadora inestable, apagados repetidos, olor a quemado, ruido inusual del ventilador o sospecha de fallas de gas o eléctricas, detenga la resolución de problemas a nivel del operador. Estos síntomas requieren un diagnóstico especializado.
La limpieza diaria debe eliminar las migas y los residuos visibles antes de que se acumulen y obstruyan el flujo de aire o el movimiento de la cinta transportadora. El personal también debe confirmar que las recetas aprobadas y la configuración de la cinta transportadora no se hayan modificado.
Inspeccione periódicamente el seguimiento de la cinta transportadora, registre la posición de los sensores de presión antes de retirarlos y compare el tiempo real de funcionamiento con el valor mostrado. El mantenimiento profesional periódico debe incluir sensores, sopladores, calentadores, quemadores y controles, según corresponda. La frecuencia del mantenimiento depende de las horas de funcionamiento, la carga de alimentos, las prácticas de limpieza y la configuración del equipo.
Para los operadores con múltiples ubicaciones, un registro estandarizado de temperatura, tiempo de cinta transportadora, peso del producto, posición de carga y procedimientos de limpieza ayuda a diferenciar los problemas del equipo de las variaciones del proceso.
La reparación sigue siendo razonable cuando la falla se puede aislar a un componente reparable, hay repuestos disponibles y el horno aún cumple con los requisitos de producción. Un sensor, una correa, un sistema de transmisión, un calentador o un componente de control pueden justificar la reparación si la cámara, la estructura de la cinta transportadora y el sistema de flujo de aire siguen siendo adecuados.
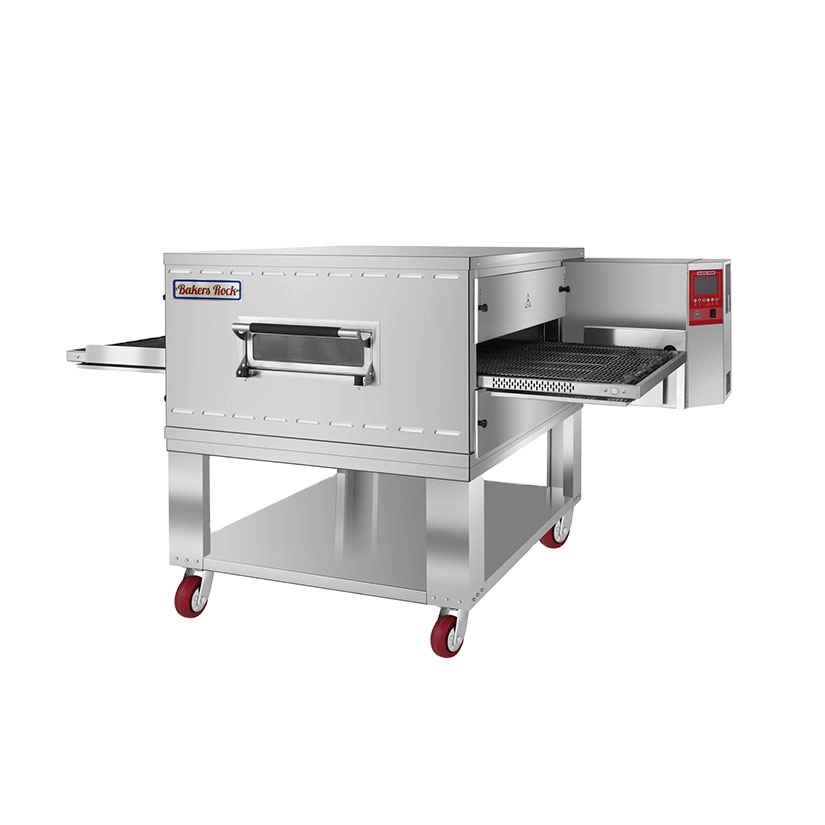
La sustitución es una opción a considerar cuando varios sistemas fallan repetidamente, las piezas son difíciles de conseguir, la producción en horas punta es insuficiente o persisten los desperdicios de producto y los tiempos de inactividad tras la reparación. Los compradores deben comparar el impacto operativo total, no solo la última factura de servicio.
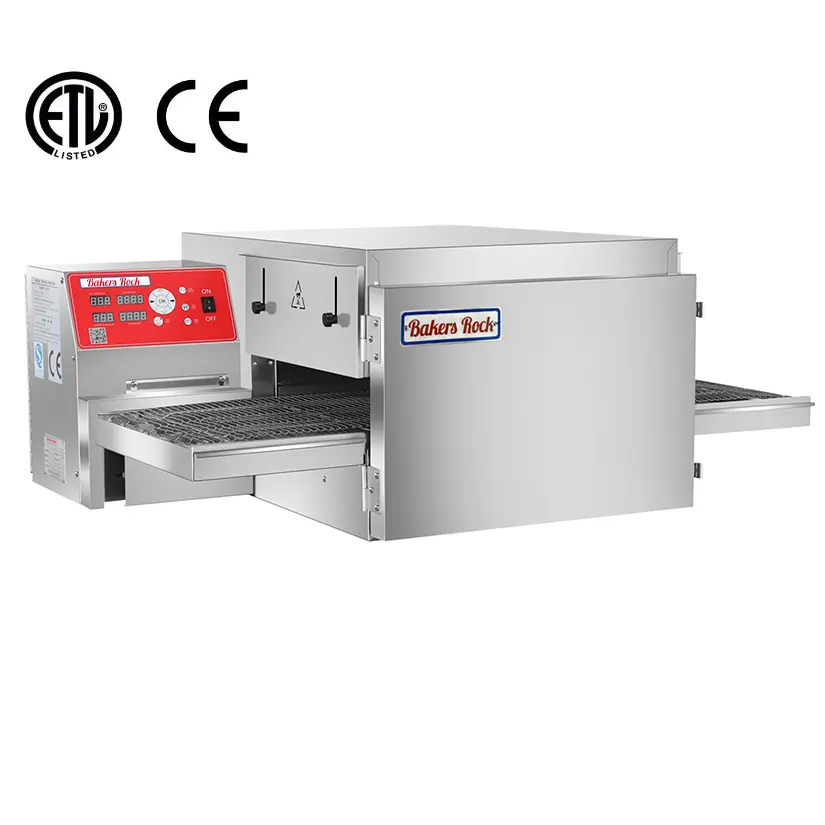
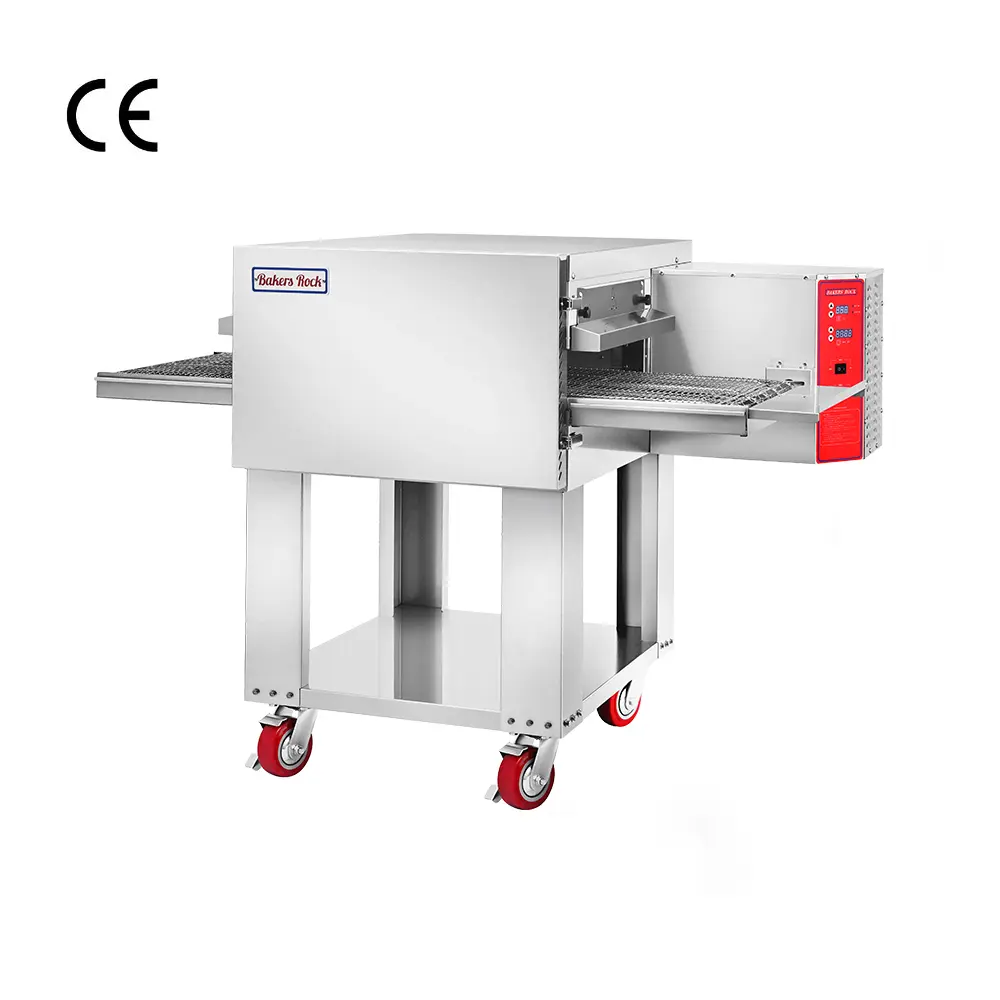
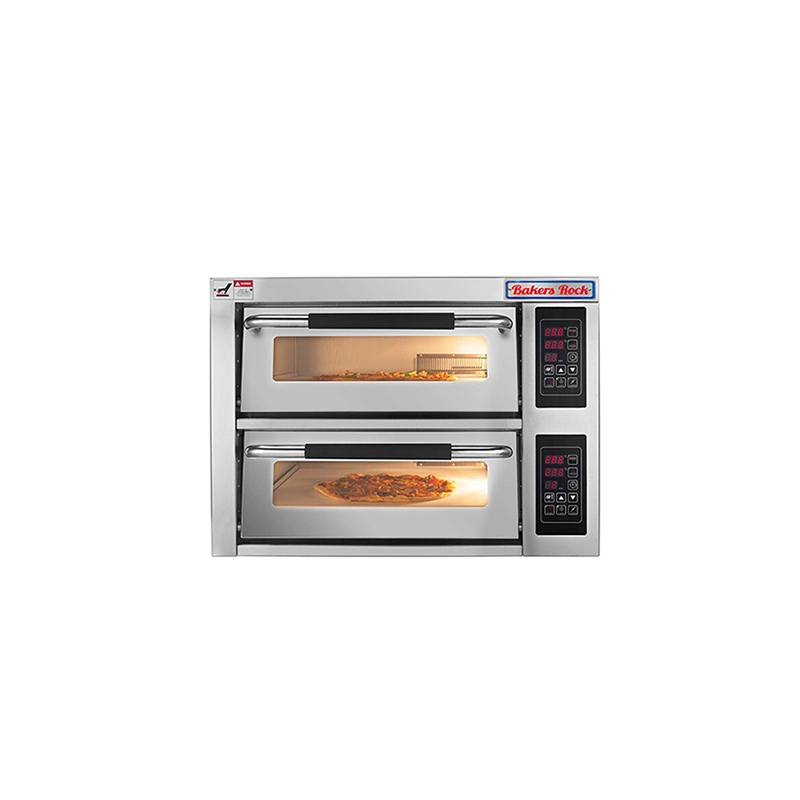
Cuando es apropiado reemplazar, la fuente de energía y el requisito de horneado determinan el siguiente paso. horno transportador de impacto eléctrico Puede ser adecuado para lugares con un suministro eléctrico apropiado y necesidad de horneado por impacto controlado. Horno transportador de impacto de gas Puede ser adecuado para operaciones de mayor volumen que ya cuenten con una instalación de gas natural o GLP compatible. Cuando el calor del fondo y las características de la corteza son fundamentales para la aplicación, un horno de pizza con cinta transportadora de piedra Puede que justifique una evaluación.
Un horno de reemplazo debe ajustarse al diámetro de la pizza, la gama de productos, el tiempo de cocción deseado, el volumen de producción en hora punta, el ancho de la cinta transportadora, la abertura de la cámara, los servicios disponibles, la ventilación, el espacio de instalación y la capacidad futura. Cada valor debe verificarse con las especificaciones del producto y los requisitos de instalación locales.
Un proveedor cualificado debería poder analizar la aplicación en lugar de recomendar equipos basándose únicamente en el tamaño del horno. La información útil para la solicitud de presupuesto incluye el modelo actual del horno, el patrón de fallas, las dimensiones del producto, la producción deseada, el tipo de gas o suministro eléctrico, el espacio disponible, las horas de funcionamiento y fotografías de resultados de pruebas irregulares.
Bakers Rock suministra hornos comerciales eléctricos de impacto, hornos de impacto a gas y hornos de cinta transportadora de piedra. Los compradores pueden consultar la gama completa de productos. Gama de hornos de pizza comerciales Bakers Rock antes de reducir la elección por fuente de energía y perfil de horneado. Las conversaciones con los proveedores también deben confirmar los requisitos de instalación, el alcance de la garantía, la disponibilidad de piezas de repuesto, la documentación técnica y la comunicación posventa. Para una revisión específica de la aplicación, los compradores pueden Contacta con Bakers Rock con las condiciones de funcionamiento y la evidencia actual de fallas.
Un horno de cinta transportadora que no calienta de manera uniforme debe diagnosticarse mediante el patrón de cocción, pruebas controladas, inspección del flujo de aire, medición del tiempo real de funcionamiento de la cinta y comprobaciones de seguridad de los componentes. La limpieza o el ajuste pueden corregir problemas menores, mientras que las fallas persistentes en el flujo de aire, el accionamiento, el calentamiento o los controles requieren servicio técnico profesional.
Si se está considerando la sustitución, envíe el modelo actual, el tamaño de la pizza, la producción prevista, el suministro eléctrico, el espacio de instalación, las condiciones de funcionamiento y fotografías de la avería. Esto permitirá al proveedor evaluar si la reparación, una configuración diferente o un nuevo horno de cinta transportadora es la opción más práctica.
P1: ¿Por qué mi horno de cinta transportadora cocina un lado más rápido?
R: Las causas comunes incluyen un dedo de aire bloqueado o mal colocado, flujo de aire irregular, desalineación de la cinta transportadora o colocación inconsistente del producto. Pruebe pizzas idénticas en diferentes posiciones de la cinta transportadora para determinar si el problema persiste en la zona de la cámara.
P2: ¿Pueden los dedos de aire sucios provocar una cocción desigual?
R: Sí. Los depósitos pueden obstruir las aberturas de ventilación y crear zonas calientes o frías. Límpielas según las instrucciones del manual del horno y vuelva a colocar cada dedo en su posición original.
P3: ¿Cómo puedo saber si la velocidad de la cinta transportadora es la correcta?
A: Mida el tiempo real que tarda un punto marcado o un producto de prueba en recorrer la cámara de horneado. Compárelo con el tiempo de horneado que se muestra y compruebe si hay vacilación, deslizamiento o movimiento inestable.
P4: ¿Debo subir la temperatura si la base de la pizza está poco hecha?
R: No automáticamente. Aumentar la temperatura puede sobrecocinar los ingredientes o la parte caliente. Primero, verifique el tiempo de la cinta transportadora, el equilibrio térmico entre la parte superior e inferior, la disposición de los difusores de aire, la carga y el estado de la cinta o la piedra.
P5: ¿Cuándo se debe reemplazar un horno de pizza de cinta transportadora comercial?
A: Considere la posibilidad de reemplazar el sistema cuando las fallas se repitan en varios sistemas, las piezas no estén disponibles, la capacidad de producción sea insuficiente o el tiempo de inactividad y la producción inconsistente continúen después de reparaciones razonables.